Windchill PLM : maîtriser la complexité de l’ingénierie et de la fabrication
Des pièces usinées aux produits dont les propriétés se construisent pendant la fabrication, la définition d’un produit ne se résume pas à sa seule géométrie CAO. Dans de nombreux secteurs industriels, elle englobe également les matériaux, les paramètres de procédé et les contraintes de fabrication. Retour d’expérience sur la manière de modéliser cette complexité dans Windchill PLM.
Introduction
On distingue classiquement deux grands modèles de production : la production discrète et la production de process. En production discrète, le produit est une unité dénombrable, assemblée à partir de composants distincts et démontable. Son modèle opérationnel repose sur la nomenclature (BOM, Bill of Materials), qui pilote la séquence d’assemblage sur la ligne. En production de process, les matières premières sont transformées par des procédés chimiques, thermiques ou physiques, le plus souvent à partir de formules ou de recettes. Le produit fini ne peut plus être décomposé en ingrédients.
Dans la pratique, la frontière est rarement aussi nette. Entre ces deux pôles se déploie tout un spectre de produits dont la conception, la fabrication et, par conséquent, la gestion dans un PLM sont de plus en plus complexes. L’automobile en offre une bonne illustration : l’essentiel de ses produits est géré comme des pièces et des assemblages discrets, mais on y trouve plusieurs familles qui marquent cette gradation.
- Pièces usinées, définies par leur géométrie : vilebrequins, arbres à cames, pignons de boîte de vitesses, supports de précision. Elles sont entièrement définies par leur géométrie 3D et leurs tolérances dimensionnelles, et obtenues par usinage CNC.
- Pièces de fonderie : blocs-moteurs, culasses, disques de frein, carters. Proches de leur forme finale à la sortie du moule, elles ne se définissent pas par la seule géométrie : il faut y ajouter l’outillage (le moule), la fusion maîtrisée et la composition de l’alliage, qui gouverne la solidification.
- Pièces plastiques injectées : pare-chocs, planches de bord, boîtiers de phares, collecteurs d’admission. Comme en fonderie, la conception de l’outillage est exigeante, et la nuance de matière ainsi que le taux de charges ajoutent une dimension de formulation à une pièce par ailleurs définie par sa géométrie.
- Pièces en matériaux avancés : panneaux de carrosserie, montants B ou arbres de transmission en polymère renforcé de fibres de carbone. L’architecture des fibres et le cycle de cuisson font partie intégrante de leur définition.
- Pièces à dominante procédé : pneumatiques, plaquettes de frein, pare-brise, courroies de transmission. Leur composition finale et leurs propriétés fonctionnelles se construisent pendant la fabrication. Ces pièces tiennent à la fois de la production discrète et de la production de process : on les identifie une à une et on les monte sur le véhicule, mais leurs propriétés (coefficient de friction, adhérence, clarté optique, tenue en fatigue) naissent de recettes de formulation, d’architectures de renfort, de traitements thermiques, de pressage, de vulcanisation ou de cuisson. La géométrie et la nomenclature ne suffisent plus à les définir.
Cette dernière famille nécessite une approche PLM spécifique, où la définition du produit va bien au-delà de la géométrie CAO. Composition des matériaux, paramètres de fabrication, dépendances d’outillage et conditions de procédé façonnent le produit final : ils doivent rester reliés et traçables sur tout le cycle de vie de l’ingénierie.
Les exemples présentés ici viennent de l’automobile, mais la démarche s’applique à toute industrie dont les produits dépendent autant de leur procédé de fabrication que de leur forme.
Pourquoi les approches PLM traditionnelles atteignent leurs limites
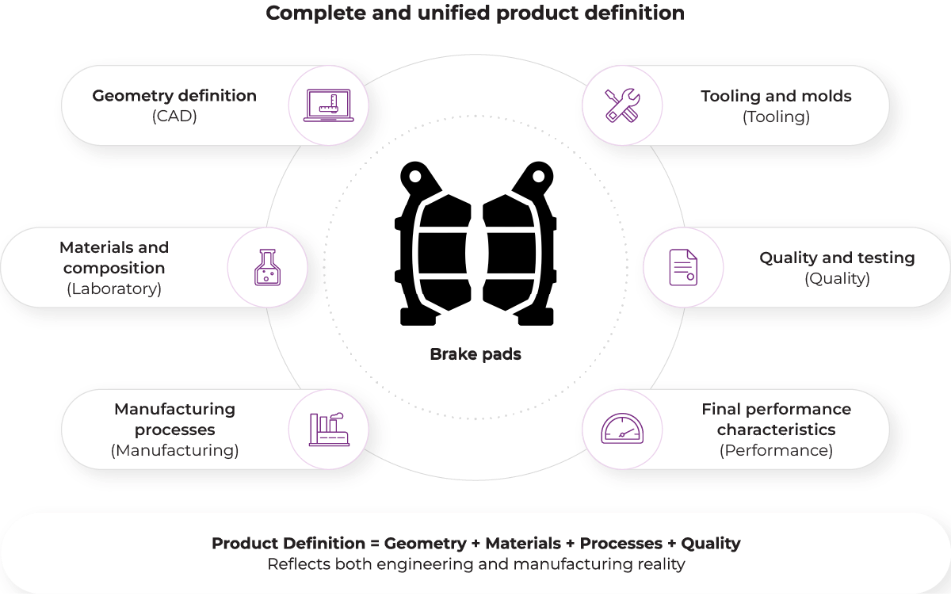
Une difficulté centrale de l’ingénierie de ces pièces tient à ce que la définition du produit se répartit sur plusieurs domaines à la fois, sans qu’aucun document ni modèle d’ingénierie ne suffise à la décrire en entier. Une partie relève de la géométrie CAO : forme finale, tolérances dimensionnelles. Une autre tient à la composition des matériaux et à des propriétés mesurées en laboratoire : formulation d’un mélange, architecture d’un renfort, composition d’un matériau de friction. Les conditions de fabrication (extrusion, pressage, formage float, vulcanisation) pèsent aussi sur les caractéristiques du produit fini. Modifier une recette, une pression de pressage ou une température de cuisson, c’est effectuer une modification technique, même si la géométrie ne bouge pas.
Les approches PLM traditionnelles s’en accommodent mal. Elles reposent surtout sur des structures produit discrètes, centrées sur la CAO et la nomenclature d’ingénierie. Ces structures décrivent bien la géométrie et les liens d’assemblage, mais n’offrent le plus souvent aucune place aux données de formulation des matériaux, aux spécifications de paramètres de procédé, ni aux liens entre conditions de fabrication et performances du matériau.
Le problème s’accentue lorsque l’information d’ingénierie est dispersée entre plusieurs systèmes qui communiquent peu ou pas entre eux. Les données matériaux vivent dans les outils de laboratoire, l’outillage dans des applications de production, la définition produit dans la CAO ou l’ERP (Enterprise Resource Planning). Avec le temps, les organisations mettent en place des synchronisations manuelles, dupliquent des jeux de données et multiplient les pratiques locales pour combler ces écarts. L’enjeu n’est donc pas seulement de déployer une plateforme PLM, mais de bâtir un modèle de définition produit cohérent, fidèle à la réalité de l’ingénierie comme à celle de la fabrication.
Windchill, socle d’une ingénierie connectée
Un projet PLM s’inscrit souvent dans une transformation numérique plus large. Dans l’automobile comme ailleurs dans l’industrie, les exigences qui le motivent suivent un schéma bien identifiable, quel que soit le produit ou le secteur.
Le PLM doit constituer le socle de la gestion des données d’ingénierie et de la gouvernance du cycle de vie, tout en dialoguant avec les systèmes de l’entreprise : ERP, systèmes de gestion de l’information de laboratoire (LIMS, Laboratory Information Management System) et autres outils en place. La connexion avec l’outillage et les environnements de laboratoire existants est rarement facultative : c’est une condition pour consolider les données de façon utile.
Au niveau du projet, on retrouve systématiquement les exigences suivantes :
- Un environnement d’ingénierie connecté : une vision unifiée, partagée par toutes les équipes et tous les systèmes, des structures produit, des modifications techniques, de la composition des matériaux et des exigences de procédé.
- Moins de fragmentation entre outils d’ingénierie : remplacer les synchronisations manuelles et les contournements accumulés au fil des années par des flux de données maîtrisés et des responsabilités clairement définies.
- Une large prise en charge des systèmes CAO : accueillir la diversité d’outils de conception que l’on trouve dans la plupart des organisations. Windchill s’appuie pour cela sur son mécanisme WGM (Windchill Workgroup Manager), compatible avec de nombreuses applications CAO. Creo Parametric bénéficie en outre d’une intégration native et directe.
- La prise en compte des réalités de fabrication dans la définition produit : c’est probablement l’exigence qui distingue le plus ces projets des déploiements classiques en production discrète. La définition du produit dépend non seulement de la géométrie et des spécifications matériaux, mais aussi des contraintes machines, de l’outillage, des conditions de procédé et des flux de production. Le PLM ne peut pas rester un simple référentiel de données d’ingénierie : il doit refléter les liens entre structures produit, contraintes de fabrication, données CAO et définitions matériaux, tout en restant simple à utiliser au quotidien pour les ingénieurs.
Traduire l’ingénierie produit en modèle de données PLM
Ces exigences montrent que le projet ne doit pas commencer par la configuration de Windchill, mais par la compréhension de l’existant en ingénierie. L’architecture cible, modèle de données compris, doit être le résultat d’une série d’ateliers avec les utilisateurs clés, pour comprendre comment le produit est réellement conçu au quotidien. Ces ateliers révèlent généralement des dysfonctionnements qui pénalisent fortement l’activité. L’information produit est souvent dispersée entre systèmes et disciplines, ce qui rend difficile l’établissement de liens traçables entre modèles CAO, matériaux et contraintes de fabrication.
Cette démarche permet de construire une vision partagée de l’existant et des difficultés rencontrées. Elle nourrit ensuite les choix d’architecture du modèle de données : quels attributs d’ingénierie et de fabrication faut-il gérer dans Windchill, et quelles relations établir et gouverner ?
Les projets menés dans l’automobile, en particulier sur les pièces à dominante procédé, montrent combien le développement produit repose sur une expertise d’ingénierie pointue. Trois produits représentatifs l’illustrent bien :
- Le pneumatique : la seule sculpture de la bande de roulement oblige à arbitrer entre plusieurs performances : freinage sur sol sec et mouillé, tenue de route, résistance au roulement, bruit. Le choix des matériaux et la formulation du mélange ajoutent un niveau supplémentaire de complexité, et les procédés de fabrication, de l’extrusion à la confection jusqu’au cycle de vulcanisation, déterminent directement les propriétés finales.
- Le vitrage automobile : la géométrie d’un pare-brise ne constitue qu’une partie de sa définition. La composition du verre, le procédé float et le profil thermique appliqué lors du bombage puis du refroidissement contrôlé déterminent la qualité optique, la résistance structurelle et le comportement en matière de sécurité. Pour un pare-brise feuilleté, le choix du film intercalaire et les conditions de collage en autoclave ajoutent d’autres variables de procédé qu’un modèle CAO ne peut pas porter à lui seul.
- Les plaquettes de frein : la composition du matériau de friction, assemblage complexe de renforts fibreux, de charges, d’abrasifs et de liants, fait l’essentiel de la performance de la pièce. Pression de pressage, température de frittage ou de cuisson et durée du procédé façonnent directement la microstructure du matériau, donc son coefficient de friction, sa stabilité thermique et son comportement à l’usure. Deux plaquettes de même géométrie, produites dans des conditions différentes, ne se comporteront pas de la même façon sur le véhicule.
Cette compréhension a été déterminante pour concevoir une structure produit pertinente et définir les relations d’ingénierie nécessaires dans Windchill.
Pourquoi Windchill répond à ce besoin
Au démarrage d’un tel projet, une question domine : une plateforme PLM standard peut-elle absorber la complexité de l’ingénierie de produits à dominante procédé, sans développements spécifiques lourds dès le départ ? Au contact d’organisations du secteur automobile, nous avons constaté que Windchill constitue un socle particulièrement adapté. Ce n’est pas qu’il résolve tout en standard : il offre assez de souplesse pour étendre le modèle de données là où c’est nécessaire, tout en s’appuyant majoritairement sur les fonctionnalités standard et la configuration de la plateforme (on parle d’approche OOTB, Out-of-the-Box).
La plateforme offre un environnement unique pour représenter et gérer ces produits tout au long de leur cycle de vie, sous forme d’objets d’ingénierie structurés, avec des relations entre composants, matériaux, données CAO et autres éléments d’ingénierie. Windchill permet ainsi une définition produit riche, à l’image de la nature multidomaine de ces produits.
L’intégration CAO compte aussi. Pour cette famille de produits, tout ne naît pas dans un modèle CAO ; mais quand c’est le cas, il est essentiel de conserver le lien entre données CAO et structure produit. Cette intégration réduit les ressaisies des informations d’ingénierie et améliore la traçabilité entre données de conception et définition produit globale.
Enfin, l’extensibilité du modèle de données de Windchill permet d’ajouter des concepts d’ingénierie tout en restant, pour l’essentiel, sur les capacités standard, sans développer de workflows fortement spécifiques.
L’architecture de la solution Windchill
Concrètement, la solution Windchill s’appuie sur un modèle de données d’ingénierie capable de représenter, dans un seul environnement PLM, la composition du produit, les relations CAO et les dépendances liées à la fabrication. Un simple type Part générique ne suffit pas : le modèle de données doit être étendu pour couvrir ces définitions produit complexes.
La structure produit suit une approche descendante (top-down), indispensable pour cette famille de produits dont tout n’est pas défini en CAO. La structure d’ingénierie de base est d’abord créée dans Windchill avec des objets de type Part ; les documents CAO y sont ensuite associés pour l’enrichir de la géométrie et des caractéristiques de conception.
On y ajoute souvent des mécanismes de gestion des variantes et de classification des composants, afin de favoriser la réutilisation des conceptions et de faciliter la configuration des produits sur l’ensemble du portefeuille.
La gestion de la composition des matériaux distingue nettement ce rôle de celui d’un PLM traditionnel. Parce que la composition est au cœur de la définition d’un produit complexe, elle doit avoir sa place dans la structure produit. Windchill l’assure avec l’objet Engineering Material, sans que ce soit la seule voie : on peut aussi créer des objets métier dédiés à l’information matériaux, y compris avec une intégration aux systèmes LIMS, de sorte que les propriétés issues des processus de laboratoire soient directement reliées aux définitions produit gérées dans le PLM. Le conteneur Windchill Library fournit un cadre maîtrisé pour organiser et gérer les matériaux. En croisant les propriétés des matériaux avec les informations géométriques issues de la CAO, Windchill PLM permet de calculer la masse de chaque composant et d’agréger automatiquement celle de l’assemblage grâce au cumul au niveau de la nomenclature (BOM roll-up), une fonction intégrée. Le même principe peut également être appliqué au calcul du coût produit.
La structure produit complète est gérée sur un cycle de vie complexe, qui couvre les phases de conception, de prototype et de production. Les informations utiles à la fabrication et les contraintes d’ingénierie sont intégrées directement au modèle de données, ce qui améliore la traçabilité et réduit les zones d’ambiguïté entre l’intention d’ingénierie et les processus en aval. Un environnement PLM unique permet aussi de piloter le processus de modification, avec des workflows adaptés à l’organisation.
Démarche projet et enseignements
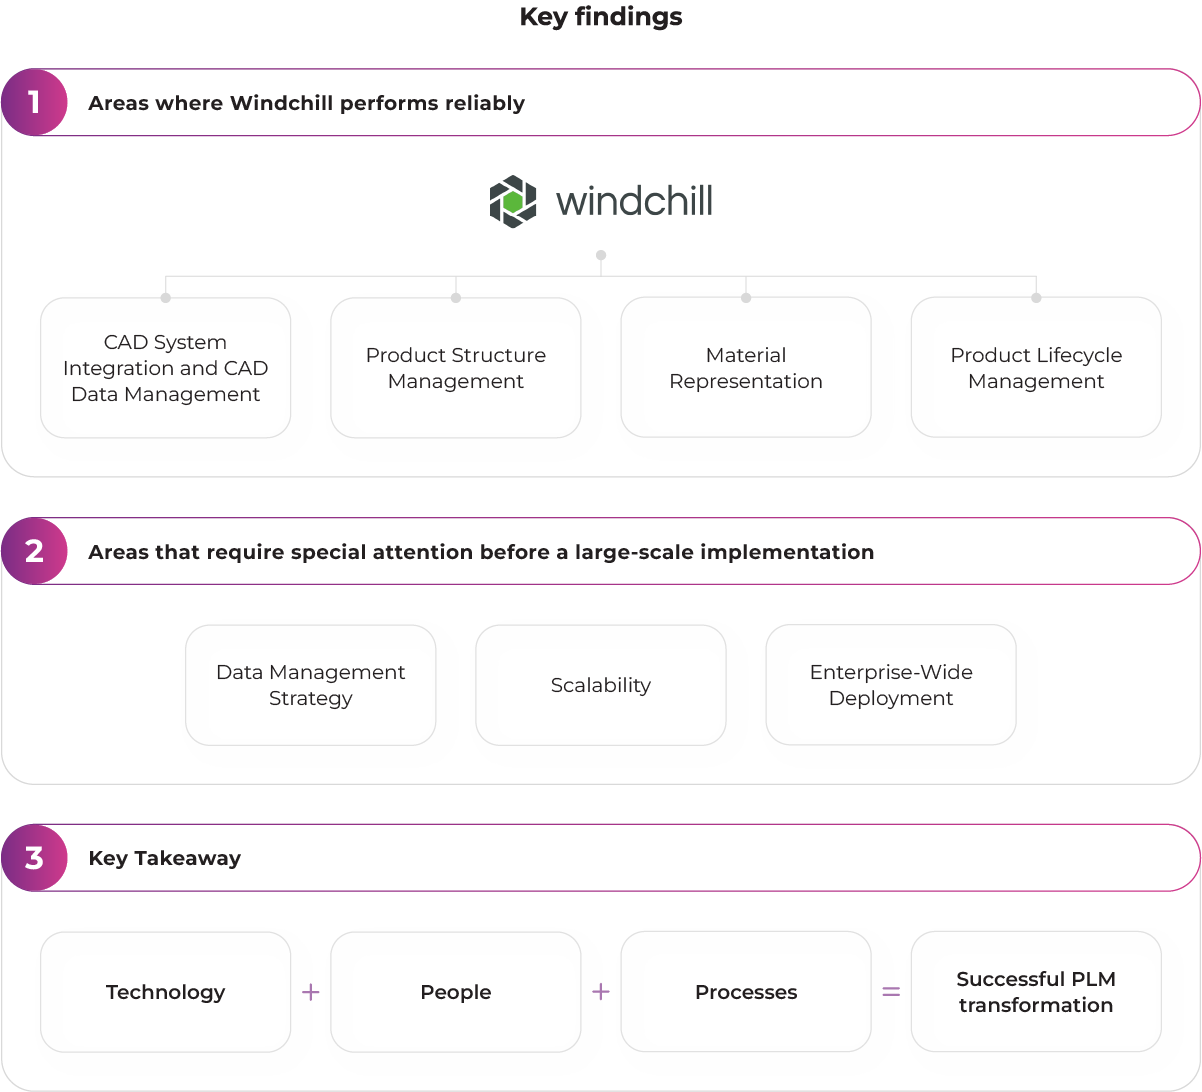
Un POC (Proof of Concept, ou preuve de concept) est souvent un bon point de départ pour ce type de projet. Plutôt que de viser un déploiement complet d’emblée, il s’agit d’abord de vérifier jusqu’où les fonctions standard de Windchill, simplement configurées, peuvent couvrir les processus d’ingénierie et de gouvernance requis, avant de s’engager dans des développements plus lourds.
Nous constatons que la phase d’analyse du POC apporte déjà des bénéfices concrets, en clarifiant les processus et en identifiant les écarts. En travaillant sur une partie du portefeuille produit et sur un nombre limité de sites de fabrication, l’équipe entre rapidement dans une phase d’optimisation, construit une vision partagée de l’architecture et converge vers les définitions finales des processus. Le POC ne doit pas se limiter à la configuration du système : il sert tout autant à harmoniser la terminologie, à clarifier qui est responsable de quoi, à définir les rôles d’ingénierie et à poser des attentes communes sur la future gouvernance des données produit. Ce travail prépare le déploiement et aide l’organisation à mieux cerner les choix de processus et de gouvernance nécessaires pour bâtir un PLM évolutif.
Une collaboration étroite entre les équipes d’ingénierie du client et le partenaire d’intégration est un prérequis majeur. Structures produit, workflows d’ingénierie, dépendances de fabrication et responsabilités organisationnelles sont étroitement liées : une décision sur l’un de ces points se répercute sur les autres.
Nous avons rencontré de nombreux projets dont la mise en œuvre technique était réussie, mais dont les bénéfices métier attendus tardaient à venir. Le plus souvent, la cause n’était pas la technologie, mais l’absence de responsabilités, de gouvernance ou de processus clairement définis. L’expertise d’ingénierie demeure avant tout une affaire de personnes : elle naît de la collaboration, de l’expérience et des décisions prises. Un système peut formaliser des relations, structurer l’information et faciliter les échanges entre équipes, mais il ne peut pas créer de responsabilité là où il n’y en a pas. C’est pourquoi un projet PLM réussi associe toujours technologie, processus et personnes : la valeur à long terme n’apparaît que lorsque ces trois dimensions progressent ensemble.
Vers une continuité numérique entre ingénierie et fabrication
Cet article s’est concentré sur le modèle de données mis en place dans Windchill pour soutenir l’ingénierie des pièces à dominante procédé. Mais le rôle de Windchill pour relier ingénierie et fabrication va bien plus loin. Avec MPMLink, Windchill permet de gérer la nomenclature de fabrication et la planification des processus dans le même environnement PLM. Il fait ainsi le lien entre ingénierie et fabrication, ce qui est particulièrement pertinent pour la famille de produits abordée ici, où les conditions de fabrication font partie de la définition même du produit. Cette capacité à relier l’intention d’ingénierie à l’exécution en production explique en partie pourquoi Windchill reste très répandu dans les environnements de développement de produits complexes.